Demir Kaynak ve Tamiri
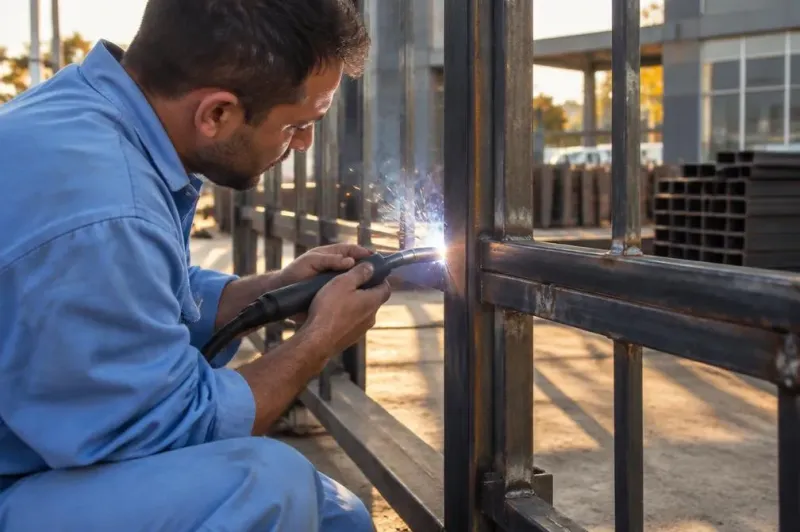
Kapı, çit ve sabit metal aksamdaki kaynak arızalarını yerinde inceliyor, hasarlı birleşimleri onarıyoruz. Mobil ekibimiz sahaya gelerek parçanın konumunu, bağlantı biçimini ve çevresindeki malzemenin durumunu kontrol eder. Onarım sırasında MIG/MAG, TIG veya elektrot ark kaynağı kullanır; gerekli noktalarda taşlama makinesiyle yüzeyi düzenleriz.
Sahadaki müdahale, mevcut parçayı koruyarak işlevini yeniden kazandırmaya odaklanır. Hasar yalnızca kaynak dikişindeyse birleşimi yenileriz; kopma çevresindeki parçalara da zarar verdiyse onarımın kapsamını bu duruma göre belirleriz. Tekirdağ genelinde yerinde kaynak ve metal aksam tamiri için randevu alabilirsiniz.
Kaynak Tamiri Gerektiren Hasarlar
Darbe, sürekli açılıp kapanma, titreşim veya zamanla oluşan zorlanma, kaynaklı bağlantılarda ayrılmaya yol açabilir. Kapı kanadının gövdeye bağlandığı noktalar, çit panellerinin birleşimleri ve sabitlenmiş metal parçaların ek yerleri bu tür hasarların görülebildiği alanlardır. Bir parça yerinden oynadığında, bağlantı açıldığında ya da mevcut dikiş bütünlüğünü kaybettiğinde kaynak tamiri gerekebilir.
Ekibimiz hasarın sınırını belirlerken yalnızca ayrılmış noktaya bakmaz. Kaynak çevresindeki malzemede incelme, deformasyon veya çatlak olup olmadığını da kontrol ederiz. Bu inceleme, sağlam görünen parçaya gereksiz müdahaleyi önler; hasarlı bölge daha genişse onarımı dar bir noktaya sıkıştırmayız. Parça yeniden kullanılmaya elverişli değilse bunu müşterimize açıkça bildiririz.
Kapı ve çitlerdeki sorunlar günlük kullanımı aksatabilir. Kanat ya da panelin dayandığı bağlantı gevşediğinde, hareket sırasında zorlanma artabilir. Sabit bir metal aksamda ayrılma görülmesi de yapının görevini yerine getirmesini etkileyebilir. Bu tür vakalarda parçanın üzerindeki yükü ve konumunu dikkate alarak onarım alanını belirleriz.
Yerinde Onarımda Kaynak Yöntemi
Mobil ekibimiz kaynak makineleri, jeneratör ve taşlama makinesiyle sahada çalışır. Önce müdahale alanını inceleyip parçaların nasıl birleştiğini ve çalışma noktasına erişimi kontrol ederiz. Ardından kaynak yöntemini, parça yapısına ve hasarlı birleşimin niteliğine göre seçeriz. MIG/MAG, TIG ve elektrot ark kaynağı yöntemlerini kullanıyoruz; seçimi işin koşullarına göre yapıyoruz.
Kaynak öncesinde hasarlı birleşimin çevresini hazırlayıp parçaları doğru konumda tutarız. Bu adım, iki parçanın temasını düzenler ve kaynağı hedeflenen noktada yapmamızı sağlar. Birleşim tamamlandığında dikişi ve çevresindeki yüzeyi gözden geçirir, gerekiyorsa taşlama makinesiyle çapakları alırız. Böylece onarım alanını çevresindeki parçalarla uyumlu hâle getiririz.
Saha koşulları her işte aynı değildir. Erişimin sınırlı olduğu yerlerde çalışma noktasını ve kaynak uygulamasını buna göre düzenleriz. Jeneratörümüz sahada elektrik erişiminin olmadığı durumlarda kaynak ekipmanını çalıştırmamıza destek olur. Onarımın kapsamı, parçanın hasar seviyesi ve çevresindeki aksamın durumu netleştikçe belirginleşir.
Yerinde müdahale, parçayı söküp atölyeye taşımadan onarım yapmamız gereken işlerde öne çıkar. Hasarlı parçanın çevresinde yanıcı ya da ısıdan etkilenebilecek unsurlar varsa çalışma alanını kontrol eder, kaynak işlemini güvenli biçimde yürütecek koşulları oluştururuz. İşin niteliği sahada onarıma elverişli değilse durumu müşterimize aktarır, izlenecek yolu birlikte netleştiririz.
Tamir Bedelini Değiştiren Hasar Unsurları
Tamir bedelini belirlerken hasarın büyüklüğünü, kaynak yapılacak nokta sayısını ve çevredeki parçaların durumunu dikkate alırız. Yalnızca bir birleşimin yenilenmesiyle, eğilmiş veya zarar görmüş parçaların da düzeltilmesini gerektiren işler aynı kapsamda değerlendirilmez. Kullanılacak kaynak yöntemi, çalışma alanına erişim ve sahadaki müdahalenin niteliği de teklifimizi etkiler.
Önce saha ölçümü ve ihtiyaç belirlemesi yapar, ardından malzeme sınıfına göre teklif hazırlarız. Hasarlı bölümün temizlenmesi, parçaların yerinde tutulması, kaynak ve son taşlama gibi işlemler işin kapsamına göre teklife yansır. Onarım sırasında ilk incelemede görünmeyen bir hasar ortaya çıkarsa, ek işlem gereksinimini müşterimize açıkça aktarırız.
Teklif hazırlarken yalnızca kaynak dikişinin uzunluğunu ölçüt almayız. Birleşimin erişilebilirliği, parçanın konumu, hasarın çevresine yayılıp yayılmadığı ve onarım sonrasında gereken yüzey düzeltmesi de toplam çalışmayı belirler. Böylece yapılacak müdahaleyi anlaşılır biçimde açıklar, fiyatı işin gerçek kapsamına göre oluştururuz.
Tekirdağ ili genelinde kapı, çit ve sabit aksam onarımları için mobil ekibimizle çalışıyoruz. Randevu talebinizde hasarlı parçanın yerini ve sorunun nasıl ortaya çıktığını paylaşmanız, saha ziyaretini planlamamıza yardımcı olur. Ekibimiz incelemenin ardından uygulanacak onarımı ve teklif kapsamını size aktarır.
Kapı kanatlarında ve çit panellerinde ayrılan kaynaklı bağlantıları yerinde inceliyoruz. Hasarlı noktanın çevresindeki parçaları kontrol ederek onarımın sınırını belirliyor, yeniden birleştirme işlemini mevcut aksamın konumuna göre yürütüyoruz.
Sabitlenmiş metal parçalarda açılan ek yerlerini MIG/MAG, TIG veya elektrot ark kaynağıyla yeniden birleştiriyoruz. Yöntemi, parçanın yapısı ve hasarlı bağlantının özelliklerine göre seçiyor; kaynak öncesinde birleşecek yüzeylerin doğru konumda durmasını sağlıyoruz.
Mobil ekibimiz jeneratör ve kaynak makineleriyle yerinde müdahale yürütüyor. Çalışma alanındaki erişimi kontrol ediyor, parçanın çevresini inceleyerek kaynak işlemini sahadaki koşullara göre düzenliyoruz. Onarım için uygun olmayan bir durumla karşılaşırsak izlenecek yolu size açıklıyoruz.
Kaynak tamamlandıktan sonra birleşim çevresini kontrol ediyor, ihtiyaç duyulan noktalarda taşlama makinesiyle çapakları ve pürüzleri alıyoruz. Bu son işlemle onarım bölgesini düzenli hâle getiriyor, çevresindeki parçalarla temasını ve kullanımını etkileyen çıkıntıları gideriyoruz.